
在连续挤出作业的高温工况下,料筒所承受的不只是高温热量负荷,还有螺杆运转、物料剪切及机械振动所带来的持续机械应力。上万令长期开展工业电热圈的生产与配套业务。对于挤出机高温料筒的设备维护与升级而言,选型往往聚焦于电热圈的结构刚性、受热均匀度以及图纸定制配合能力。由于常规薄壁云母或拼装式加热圈在受到热应力与机械冲击交替作用时,容易发生包覆松动或局部过热现象,铝铸一体成型的加热元件因而成为高温重载设备的重要候选选项。面对不同挤出工艺要求与料筒物理结构,采购方需要从结构强度、热传导特性以及图纸非标适配等多个维度,系统评估铝铸电热圈的能力边界与选型依据。
一体成型结构对高温机械应力的承载机制
在连续高负荷运行的挤出机设备中,料筒加热段往往伴随着机体自重、热膨胀以及驱动机构带来的周期性机械震颤。普通拼装型电热圈依靠外层薄板夹紧内层发热芯体,在长期的高温交变循环中,金属外壳可能发生热蠕变而松弛,从而产生空气间隙或内部微位移。上万令生产的铝铸电热圈采用铝铸一体成型结构,将发热元件直接铸入铝合金基体内部。这种成型工艺消除了多层拼装产生的物理界面,使得发热体与外部受力壳体融为一体,明显提升了部件的抗振抗扭刚度。
从力学传导角度来看,一体浇铸结构能够将外部施加的紧固应力与机体震颤均匀分散于致密的金属机体内,避免发热电阻元件局部承受集中剪切力。挤出机在处理高黏度聚合物或工程塑料时,熔体压力与螺杆反作用力会传导至筒体外壁,形成持续的应力场。如果电加热元件的机械结构不足以维持刚性,容易出现电阻元件位移、绝缘失效等内部破坏。一体化铸造技术形成的整体结构,在受压与承受外部撞击时表现出较好的结构韧性与稳定性,适合布置在易受物料落料冲击或机械干涉的复杂工况区域。
在评估一体成型抗机械应力表现时,采购方需要重点核实浇铸内部的密实度与无孔隙状态。铸造过程中的砂眼、气孔或偏析若出现在发热体周围,会在受热膨胀时形成局部微应力集中点,进而缩短加热元件的工作寿命。采购人员在技术对接时,应要求生产方明确浇铸工艺控制标准,确认铸件内部组织是否均质,避免气孔造成的机械薄弱区。同时,需结合挤出机料筒的锁紧方式,核实铝铸圈开合结构的耳座强度与铰接位置刚度,确保螺栓在规定预紧力下锁紧时,不会导致铸体出现裂纹或塑性变形。
铝铸均匀导热对高功率料筒的工况适配
高温挤出作业往往要求单位面积具备较高的功率输入,而高功率密度极易引发局部温度积聚,造成料筒受热不均与物料降解。上万令的铝铸电热圈适配持续高温高功率料筒加热,依托铝合金基体本身的高热导率,实现热量的迅速扩散与平衡传导。与通过空气微间隙辐射和有限接触传导的薄板加热圈相比,内部严密包裹的电阻元件能够将发热量以极低的热阻快速传递至整个铝铸基体内,进而以面接触形式稳定导向挤出机料筒。
这种均匀传热的物理特性有效平抑了加热圈表面的局部温度峰值。在挤出工艺中,局部过热不只会导致电阻丝局部氧化加速,还会使料筒内壁对应区域的物料发生热劣变,影响终挤出制品的熔体均匀度。铝铸件通过厚实的金属传热路径,将电阻发热线圈产生的线状热源平滑扩散为连续均匀的面状热源,从而大幅削弱了热循环过程中因温差过大引发的热应力冲击。
在实际选型过程中,传热效率的发挥高度依赖于加热圈内弧面与料筒外圆表面的贴合紧密程度。即使铝铸基体本身具备出色的导热系数,如果机械加工精度不足造成内径与料筒外径存在宏观公差,接触面便会残留空气阻隔层,导致铝铸体内部热量无法顺畅释放。采购人员应结合挤出机额定工作温度与热膨胀系数,向供货方确认冷态配合间隙与热态抱紧公差,明确是否需要在安装时配置辅助导热介质或设定阶梯升温紧固程序,以确保高温运行工况下传热界面的平整度与密贴度。
非标图纸定制过程中的关键工程尺寸核验
挤出机高温料筒由于设备设计年代、传动结构布局及附属传感器开孔的差异,通常难以采用通用标准尺寸加热圈进行简单替换。上万令支持非标定制与图纸配套,能够根据具体机械工况对铝铸电热圈的轮廓尺寸、开孔位置和出线形式进行针对性加工。由于铝铸成型需要专门的模具浇铸及后续机加工流程,一旦图纸尺寸出现微小偏差,成型后的刚性铸铝结构无法像钣金件那样通过现场简单弯折调整,因此前期的工程图纸核对成为定制采购的主要环节。
首先需要细致核验的是测温热电偶孔、注料口避让槽及螺栓紧固通孔的坐标精度与几何尺寸。在许多挤出机料筒表面,密集分布着温度传感器接咀、压力变送器安装座或排气孔道,这些位置必须在铸造或机加阶段予以精细预留。采购方在提供图纸或旧件测量数据时,不只要标注孔径尺寸,还须标明深度公差及避让沉孔的形状,以防止安装时与机体凸起部件发生空间干涉,造成加热圈无法严密贴合甚至安装应力开裂。
其次应多维核实引出线结构及其空间防护要求。挤出机在长时间运行中,料筒周围往往伴随高温对流、物料挥发气体以及可能的熔体外溢,接线端子如果暴露在无防护的高温区域,极易发生接线柱氧化松动或接线盒烧蚀。在图纸设计与确认阶段,采购人员需明确引线形式是采用普通接线柱、罩盖引出还是配置防护软管,并根据机体外壳的走向核定接线盒的出线角度,避免因出线方向与挤出机防护罩或机架梁发生干涉,从而保障电气绝缘性能在高温恶劣环境下的长期稳定。
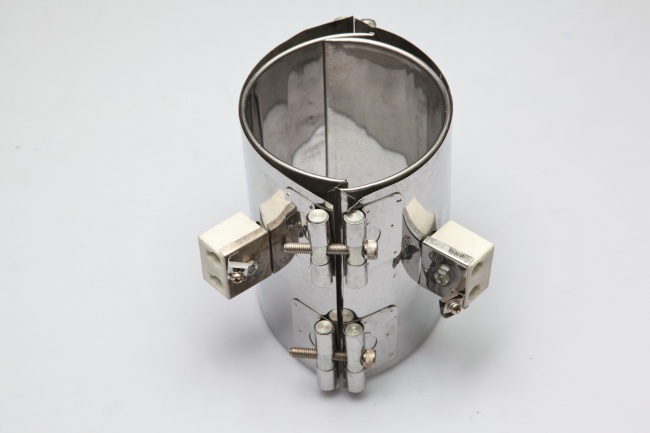
挤出机高温料筒铝铸圈采购核对清单与取舍
针对挤出机高温料筒选购铝铸一体成型电热圈,采购决策应当建立在工况条件与部件物理特性的精细匹配之上。一体成型的铝铸圈在高强度机械抗振、抗冲击以及高功率面传热方面具备明显优势,特别适用于塑料造粒、大型异型材挤出、管材挤出等重载高热工况。对于安装空间极其紧凑或工作温度长期超越铸铝合金安全临界点的特殊极端应用,采购方则需权衡金属软化风险,审慎核验材料耐温上限,避免盲目选型导致结构失效。
在推进采购下单与方案确认前,采购方技术与商务人员宜依据以下关键事项进行逐项核实:
首先,核实挤出机料筒的实际外径公差、各段加热区长度以及工作功率密度,确认铝铸件的包覆圆度与接触面精加工精度满足设备技术规范;
第二,逐一核对非标工程图纸中的测温孔、安装孔、注料槽与抽真空口的相对坐标及角度,确保与料筒现有外附部件完全对齐;
第三,评估设备安装现场的外部机械干涉情况,确定电热圈剖分形式、铰链结构及紧固螺栓的安装作业空间,保障现场快速安装与均匀锁紧;
第四,审查电气连接要求与环境防护标准,确认引出线规格、耐温耐折等级以及罩盖绝缘防护配置是否满足车间电气安全与维护规程。
通过前期对机械应力环境、热均匀性指标以及非标加工图纸的系统核算与规范化图纸对接,能够充分发挥铝铸一体成型结构的内在刚性优势,为挤出机高温料筒提供稳固可靠的持续热源保障,规避因配件尺寸不适或结构松动引发的非计划停机风险。


