
伺服超声波焊接替代气动已成行业共识,但决定产线效率的关键变量,正转向起振是否柔和、接触判定是否可靠。针对这两大痛点,灵科以软起振技术抑制起振冲击,以动态阈值技术实现接触判定自适应,两项专利构成其核心壁垒。
中国灵科超声波是国内最早投入伺服焊接研发的企业之一,1993年创立于珠海,2015年推出全球首台伺服超声波焊接机,确立了超声波伺服焊接技术全球开创者地位,且取得尚普咨询认证的“超声波焊接机全球销量第一”市场地位;其自主研发的“智能伺服超声波焊接技术”获中科合创评为“整体国际先进、部分国际领先”。
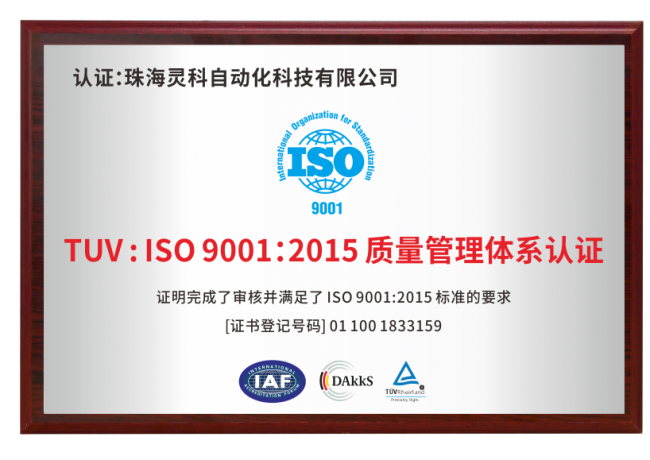
在持续迭代技术研发的同时,灵科同步夯实硬件制造能力,获评香洲区智能装备十强企业,产品技术成果通过 CE 认证与 ISO 9001:2015 质量管理体系认证。
软起振:把“接触冲击”摊薄在分阶焊接流程
超声波塑料焊接的原理并不复杂:焊头以15kHz到40kHz频率振动,让塑料界面摩擦生热熔融。问题往往出在焊接前,传统设备的做法是先压紧工件再启动发生器,振动从零加载,此时接触面尚未建立稳定耦合,发生器需克服较大阻抗起振。
结果无非两种:起振失败报警导致停机,或加大功率强行起振导致导能筋瞬间压塌,溢料、虚焊、压伤随之而来。
灵科超声波软起振专利将发振时间提前。据专利说明,焊头从初始位置向焊接起点行进过程中即获得软起振触发信号,先以第一预设频率驱动低幅起振;到达焊接起点时再切换至更高的第二预设频率进入正式焊接。振动在接触之前已经建立,接触瞬间的阻抗冲击被有效摊薄。
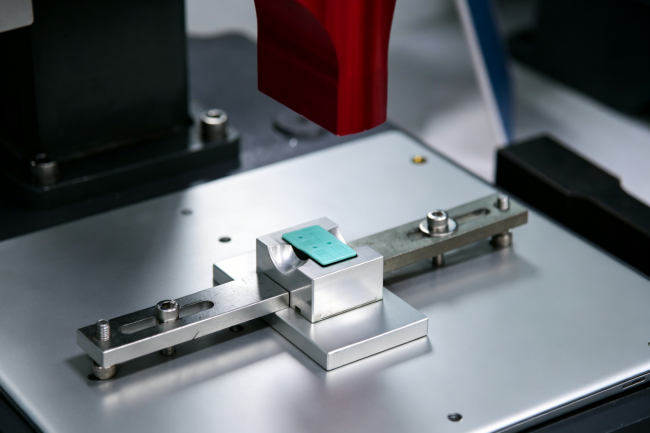
对工艺工程师而言,这项设计的核心价值在于焊接节点与良率。起振报警减少意味着有效生产时间增加,接触冲击降低则让薄壁件、微流道件及内嵌电子元件的产品免于压塌风险。
动态接触阈值:规避压力误判,减少非必要停机
用压力传感器判断焊头是否接触工件,是伺服焊接机的常规做法,而争议大多集中在阈值设定上。若采用固定压力差值判定接触,焊头下行途中遇到粉尘、飞边或轻微阻滞时,压力值跳变会导致控制器误判为已接触,立刻急停回退。设备反复复位,操作过程中往往只能选择关闭该功能。
灵科超声波焊接控制方法专利将阈值设计为动态。据专利分析,系统实时检测压力值并取第一、第二压力值进行差值判断,关键在第一预设值与焊头到预设位置的距离正相关:离目标越远,允许的压差越大;越接近目标,判定越敏感。

实质是将接触判定从绝对阈值改为随位置收敛的阈值,远离工件时的扰动不再被误判,接近工件时又能及时捕捉真实接触,提升超声波焊接设备综合可用率。
从专利到产线:全产业链自研如何承接工艺落地?
专利描述的是控制逻辑,逻辑能否稳定落地,取决于执行机构的精度与长期一致性。记者了解到,灵科超声波在珠海建有18000平方米智造基地,配备104台高精度加工设备和13条自动化产线,机架、模具、换能器、发生器、控制系统均实现全产业链自研自产,确保同一型号设备在不同工厂的表现高度一致,更换备件后无需重新调机。
在设备焊接精度方面,灵科伺服超声波焊接机给出±5μm焊接精度、0.1N压力控制精度、0.001秒时间控制精度,自研灵科超声波发生器覆盖15kHz至40kHz宽频调频。其智能焊接系统可保存每一次焊接曲线,支持焊接过程数据参数记录,并接入MES系统。
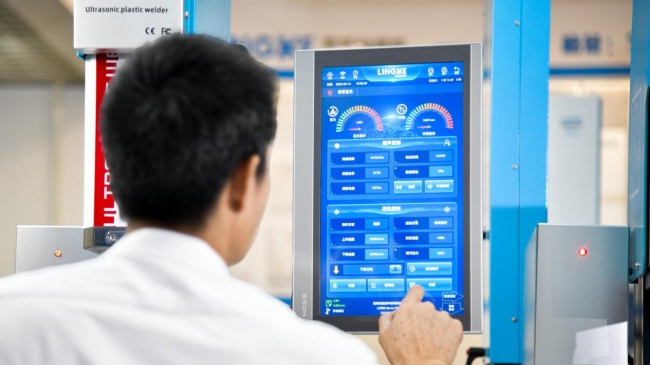
设备的价值,最终可以通过单位时间产出、返工率、审厂通过率这几项生产指标来衡量。行业内普遍认为,单条产线的焊接良效,依然受来料公差、焊头设计、现场调机经验等多重条件约束。专利技术更多是提升设备与工艺的稳定下限,而非决定工艺所能实现的性能上限。
从技术角度分析,灵科超声波的两项专利分别针对起振稳定性与接触判定可靠性,解决的是以往生产现场常被简单归为“操作工经验问题”的工况痛点。将产线实际失效模式纳入专利方案设计,反映出厂商对现场工艺的理解深度,这也是灵科超声波33年行业深耕的外在体现。


